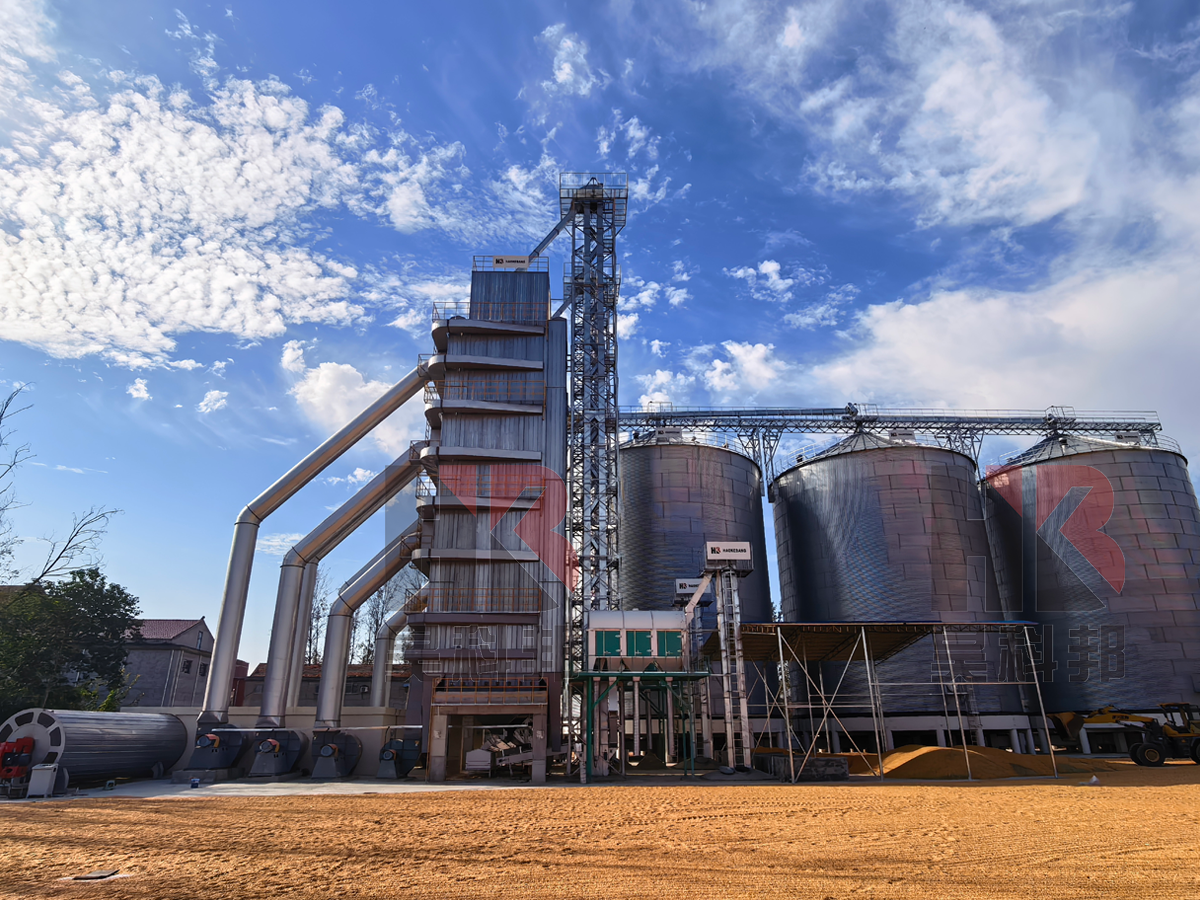
项目前期,厂家技术团队专程到场实地勘测场地、结合我们的收储烘干产能需求,量身定制了整套仓储烘干配套方案,设备布局科学合理,完美适配厂区作业动线,有效规避了场地浪费、设备衔接不畅等常见问题。整套成套设备适配性极高,两座500吨烘干塔烘干效率稳定、温控精准,物料脱水均匀,解决了以往自然晾晒受天气影响大、粮食霉变损耗高、人工成本高昂的痛点,可全天候连续作业,极大提升了我们粮食收储、烘干加工的作业体量与效率。配套的清理筛、提升机及进出仓设备运行流畅、输送稳定、故障率极低,全程自动化衔接,形成了完整的粮食烘干、清理、输送、仓储闭环生产线,大幅减少人工投入,有效降低了运营成本。
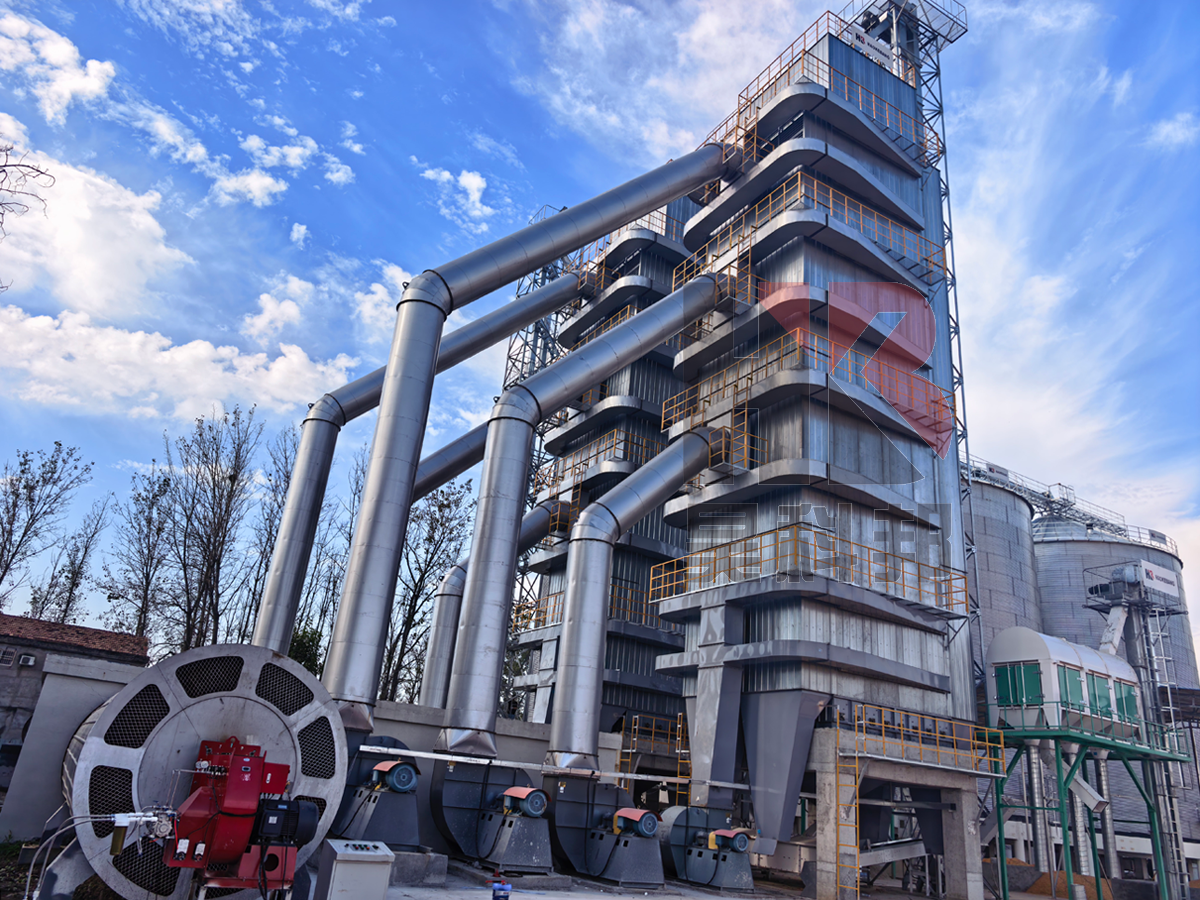
本次合作全程省心,从方案设计、设备生产、物流配送,到现场安装、整机调试、人员操作培训,一站式服务专业到位。施工团队技术娴熟、施工规范,严格按照工期高标准完成整套项目落地,交付经过多轮试运行检测,设备运行参数稳定、性能达标,可投产使用。设备质量靠谱、工艺精良,整体自动化程度高、操作简单、后期维护便捷。




 豫公网安备 41082502411021号